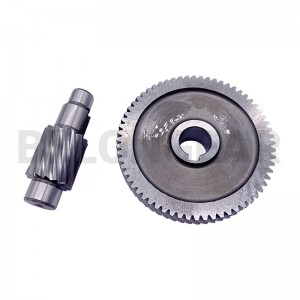
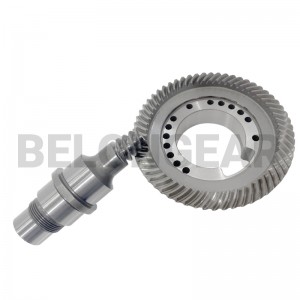
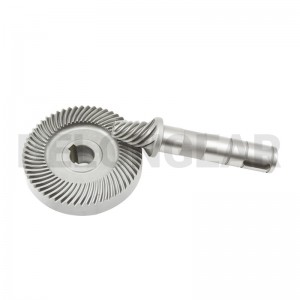
Spiraalnehammasratta võllon spiraalkäigukasti kriitiline kiire sisendkomponent, mis vastutab pöördemomendi edastamise eest, tagades samal ajal sujuva ja vaikse töö.Belon GearOleme spetsialiseerunud hammasratasvõllide projekteerimisele, mis tasakaalustavad äärmise pinnakõvaduse ja südamiku vastupidavuse ning on spetsiaalselt loodud taluma raskeveokite tööstusreduktoritele iseloomulikke aksiaalseid ja radiaalseid koormusi.
Kasutades ära oma positsiooni Hiina kümne suurima hammasrattatootjana, pakume vertikaalselt integreeritud tootmist – alates tooraine sepistamisest kuni hammaste lõpliku lihvimiseni –, tagades, et iga võll, näiteks meie 354 mm pikkune seeria, vastab ülemaailmse jõuülekandetööstuse kõrgeimatele standarditele.
354 mm spiraalse hammasrattavõlli töötlemine nõuab kontsentrilisuse ja sammu täpsuse säilitamiseks pika ulatuse jooksul spetsiaalset varustust.
- CNC-treib ja lihvimine: Hammaste esmaseks moodustamiseks kasutame kiiret CNC-treibimasinat, millele järgneb täppislihvimine ISO 6 või ISO 7 täpsusklassi saavutamiseks.
- Mikrogeomeetria modifikatsioon: 354 mm rakenduste puhul võimaliku võlli läbipainde kompenseerimiseks rakendavad meie inseneridhambakroonimine ja plii modifitseerimineSee tagab koormuse all optimaalse kontaktmustri, vähendades müra, vibratsiooni ja jäikust (NVH).


Kontroll

Aruanded

Paketid